
De meeste bedrijven die Toyota kopiëren, kopiëren het verkeerde. Ze hangen een kanbanbord op, kopen een dashboard en noemen het lean. Een jaar later is het bord verouderd en gaat het werk even traag als eerst, omdat de tools nooit het punt waren. Het punt was een manier van denken over problemen: maak ze zichtbaar, stop, los de oorzaak op en ga dan pas verder.
Dit artikel legt het Toyota Production System uit zoals Toyota het zelf beschrijft, op basis van Toyota’s eigen bedrijfspagina’s en het Lean Enterprise Institute: waar het vandaan komt, hoe het TPS-huis in elkaar zit, wat Jidoka en Just-in-Time betekenen aan een echte lopende band en hoe de Toyota Way het systeem levend houdt. Daarna doen we wat de meeste uitleg overslaat. We vertalen TPS naar kantoorwerk en digitaal werk, waar dezelfde verspilling zich verstopt in mailboxen, spreadsheets en goedkeuringsrondes. Zo werken we bij Viralistic: eerst de verspilling eruit, dan automatiseert een automation specialist wat overblijft, met een mens in de lus waar oordeel nodig is.
Wat is het Toyota Production System?
Het Toyota Production System is het productiesysteem dat Toyota Motor Corporation ontwikkelde om auto’s snel, tegen lage kosten en in hoge kwaliteit te leveren door verspilling te elimineren en doorlooptijden te verkorten. Toyota noemt het zelf “a way of making things that have become known and studied worldwide” en voegt er een zin aan toe die de meeste samenvattingen weglaten: het systeem gaat uit van het idee dat het werk makkelijker moet worden voor de mensen die het doen.
Het Lean Enterprise Institute definieert TPS aan de hand van de doelen (beste kwaliteit, laagste kosten, kortste doorlooptijd) en de opbouw: twee pijlers, Just-in-Time en Jidoka, onderhouden met gestandaardiseerd werk en kaizen. TPS richt zich op drie soorten verlies die Toyota in het Japans benoemt:
- muda: verspilling, alles waar de klant niet voor zou betalen
- mura: ongelijkmatigheid, werk dat in pieken en dalen binnenkomt
- muri: overbelasting van mensen of machines
Toyota past het systeem toe in alle onderdelen van het bedrijf, ook in diensten. Volgens de officiële TPS-pagina van Toyota doen alle medewerkers dagelijks aan kaizen, verbetering in kleine stappen. TPS is het origineel dat het Westen later lean noemde. Wil je eerst het bredere managementbeeld, lees dan onze gids over Lean management en de vijf principes.
Van weefgetouw tot autofabriek: de geschiedenis van TPS
TPS is niet in één keer ontworpen. Het groeide in ruwweg een halve eeuw van een weefgetouw tot een autofabriek, en Toyota verbetert het nog steeds.
| Jaar | Wat er gebeurde |
|---|---|
| 1896 | Sakichi Toyoda ontwikkelt een mechanisch weefgetouw dat automatisch stopt als een inslagdraad breekt. Hier begint Jidoka. |
| 1924 | Het Type-G Toyoda Automatic Loom, met non-stop spoelwissel, is klaar. |
| 1927 | Kiichiro Toyoda voert stroomproductie met een kettingtransporteur in op de assemblagelijn voor weefgetouwen. |
| jaren 30 | Kiichiro ontwikkelt het Just-in-Time-concept voor de nieuwe autotak. |
| 1938 | De Koromo-fabriek (nu Honsha Plant) opent met een assemblagelijn op een transportband. |
| jaren 50 tot 70 | Taiichi Ohno bouwt met steun van Eiji Toyoda het systeem op, eerst in de verspaning, later ook bij de leveranciers. |
| 1978 | Ohno publiceert zijn boek over het systeem in Japan; de Engelse editie, Toyota Production System: Beyond Large-Scale Production, volgt in 1988. |
| 1984 | NUMMI, de joint venture van Toyota en General Motors in Californië, brengt TPS naar de Verenigde Staten. |
| 1988 tot 1990 | MIT-onderzoeker John Krafcik introduceert de term “lean production”; het boek The Machine That Changed the World (1990) maakt hem wereldberoemd. |
| 2001 | Toyota legt zijn cultuur vast als de Toyota Way 2001. |
Die wortels zijn relevant voor iedereen die vandaag werk automatiseert. Sakichi Toyoda bouwde zijn weefgetouw, schrijft Toyota, om het werk lichter te maken voor zijn moeder, die tot diep in de nacht aan een handweefgetouw zat. De machine automatiseerde niet alleen het weven. Ze kon zelf vaststellen dat er iets misging en stoppen, zodat niemand er de hele dag naast hoefde te staan om op gebroken draden te letten. Kiichiro Toyoda voegde het tweede idee toe toen hij auto’s ging bouwen: een auto is pas af als er geen enkel onderdeel ontbreekt. Zijn antwoord was dat elk onderdeel precies op tijd moest aankomen, in plaats van bergen voorraad aan te leggen.
Taiichi Ohno, na de Tweede Wereldoorlog verantwoordelijk voor de productie, maakte van die twee ideeën een werkend systeem. Het Lean Enterprise Institute schrijft hem de ontwikkeling van TPS in de jaren 50 en 60 toe, en de uitrol naar leveranciers in de jaren 60 en 70.
Het TPS-huis: hoe de onderdelen in elkaar passen
Het TPS-huis is het klassieke schema van het Toyota Production System. Het dak zijn de doelen, Just-in-Time en Jidoka zijn de twee pijlers, en stabiliteit, gestandaardiseerd werk en kaizen vormen het fundament. De tekening laat zien dat elk deel de andere draagt. Haal het fundament weg en de pijlers vallen om.
- Het dak: beste kwaliteit, laagste kosten, kortste doorlooptijd. Veel versies voegen veiligheid en moraal toe.
- Linkerpijler, Just-in-Time: continue flow, pull, takttijd en kanban.
- Rechterpijler, Jidoka: stoppen bij elke afwijking, kwaliteit inbouwen in het proces, andon en foutpreventie.
- Het fundament: heijunka (genivelleerde productie), gestandaardiseerd werk en kaizen, op stabiele processen.
- Het midden: mensen die problemen oplossen en het voortdurend wegnemen van verspilling.
Het huis is een lesmodel. Toyota’s eigen TPS-pagina spreekt over pijlers, niet over een dak of een kelder, en je vindt tientallen net iets andere tekeningen. Over de volgorde zijn ze het wel eens. Eerst stabiliteit en standaarden. Een pull-systeem op instabiele processen loopt vast in tekorten en stilstand.
Jidoka: automatisering met een menselijke touch
Jidoka is de pijler die kwaliteit in het proces bouwt: een machine of een mens stopt het werk zodra er iets afwijkt, zodat er geen fout wordt doorgegeven. Toyota vertaalt het vrij als “automation with a human touch”, automatisering waaraan menselijke wijsheid is toegevoegd.
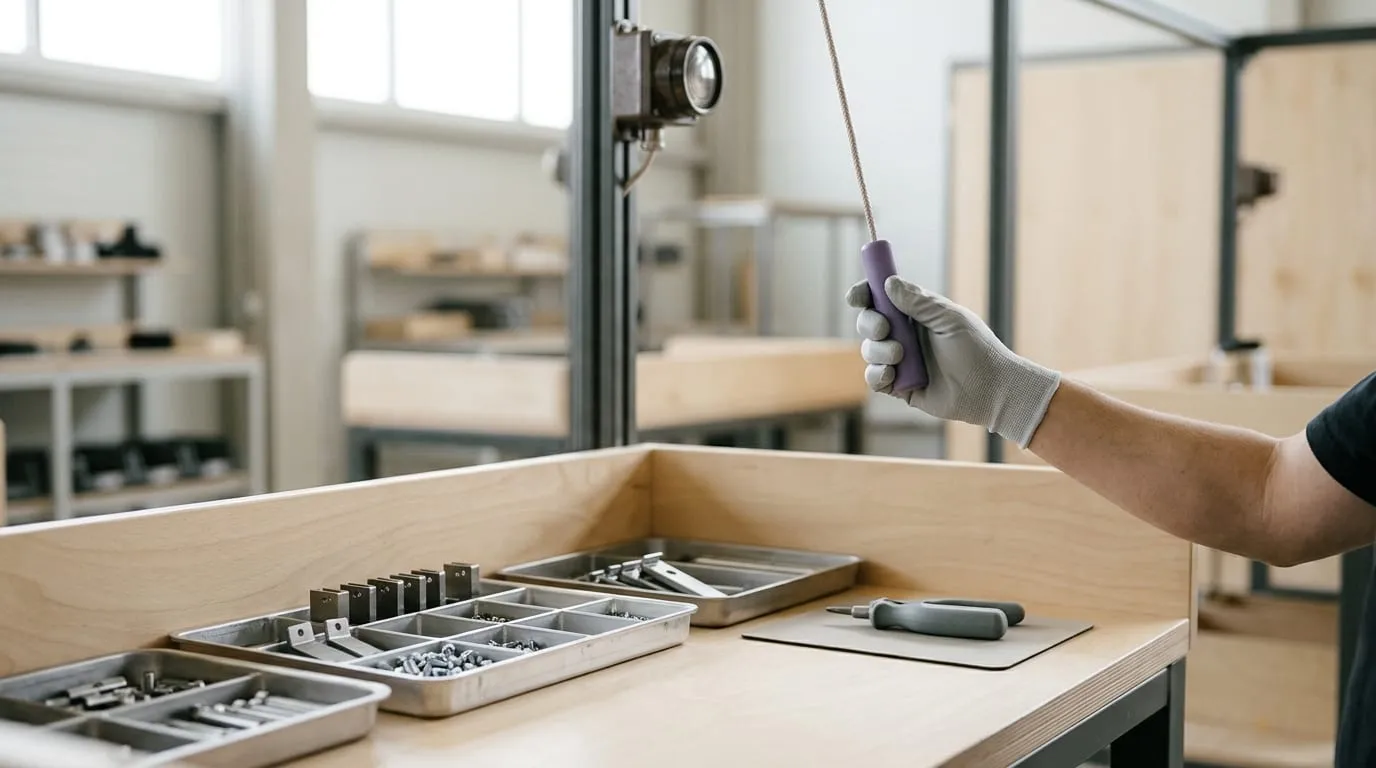
Volgens Toyota kan een afwijking een machinestoring zijn, een kwaliteitsprobleem of vertraging in menselijk werk. De machine ziet het en stopt zelf, of de medewerker trekt aan het stopkoord. Daar volgen twee dingen uit. Foute producten gaan nooit verder de lijn af, en niemand hoeft de hele dag naar een machine te kijken, want de machine laat zelf weten wanneer ze een mens nodig heeft. Het Lean Enterprise Institute noemt dit autonomation: apparatuur die zelf goede van slechte onderdelen onderscheidt, zodat één medewerker meerdere machines kan bedienen.
De passage op Toyota’s pagina die het vaakst wordt geciteerd, gaat over hoe je zulke machines bouwt. Je doet het werk eerst soepel en correct met de hand, past kaizen toe en haalt muda, mura en muri weg tot iedereen het werk kan doen. Pas dan bouw je de detectie in de machine. Toyota gaat nog een stap verder: machines, robots en IT kunnen nog zo goed zijn, ze ontwikkelen zichzelf niet verder. Alleen mensen kunnen kaizen doen.
Lees die zin nog eens met AI-agents in je achterhoofd. Het leest als een ontwerpbrief voor AI met een mens in de lus, en hij komt van een autofabrikant.
Just-in-Time: alleen wat nodig is, wanneer het nodig is
Just-in-Time is de pijler die productie gelijk laat lopen met de vraag: maak alleen wat nodig is, wanneer het nodig is en in de hoeveelheid die nodig is. Toyota legt met één getal uit waarom. Een auto bestaat uit meer dan 30.000 onderdelen, veel daarvan gemaakt door leveranciers, en alle fabrieken moeten in de pas lopen om hem snel en zonder verspilling te bouwen.
Toyota hanteert drie regels voor Just-in-Time:
- Maak alleen wat de klant nodig heeft, wanneer het nodig is en in de hoeveelheid die nodig is.
- Laat goederen en informatie onderweg niet stilstaan.
- Produceer in het tempo waarin wordt verkocht.
In de praktijk is dit een pull-systeem. Elk proces houdt een kleine voorraad afgewerkte onderdelen aan. Het volgende proces haalt alleen weg wat het gebruikt, en het vorige proces vult alleen aan wat is weggehaald. Overproductie, volgens Ohno de ergste van de verspillingen van Lean omdat ze de andere veroorzaakt, krijgt zo geen kans.
Hoe werkt de lopende band van Toyota? Takttijd, andon, kanban en heijunka
Aan de lopende band van Toyota zetten vier hulpmiddelen de twee pijlers om in een dagelijkse routine. Takttijd bepaalt het tempo, het andon-koord stopt de lijn, kanban geeft aan wat er gemaakt moet worden en heijunka egaliseert de werklast. Elk afzonderlijk is eenvoudig. Samen maken ze problemen binnen minuten zichtbaar in plaats van na weken.
Takttijd: de hartslag van de klant
Takttijd is de beschikbare productietijd gedeeld door de klantvraag. Het Lean Enterprise Institute geeft het schoolvoorbeeld: een fabriek die 480 minuten per dag draait voor klanten die 240 stuks per dag willen, heeft een takttijd van twee minuten. Elk station aan de lijn is zo ingericht dat het zijn werk binnen die maat afrondt. Takt is Duits voor maat in de muziek. De Duitse vliegtuigindustrie gebruikte het in de jaren 30, Toyota paste het in de jaren 50 op grote schaal toe.
Het andon-koord
Andon is Japans voor lamp. Het is een visueel signaal, vaak een bord boven de lijn, dat oplicht als een machine een probleem detecteert of als een medewerker aan een koord trekt of op een knop drukt. Op Toyota’s eindassemblage stopt de lijn niet meteen. Volgens het Lean Enterprise Institute stopt hij op een vaste positie, aan het eind van het werkstation, als de teamleider het probleem niet binnen de cyclus oplost. Zo blijven stops kort zonder dat er ooit een fout wordt doorgegeven. Toyota Europe zegt het helder: elk teamlid kan op elk moment “pull the andon”.
Kanban
Kanban betekent bord of teken. Het is de kaart, de bak of het elektronische signaal dat een proces toestemming geeft om onderdelen te maken of te verplaatsen. Gebruikt het volgende proces een bak, dan gaat de kaart terug als opdracht voor precies één nieuwe. Geen kaart, geen productie. Die regel houdt een pull-systeem eerlijk.
Heijunka
Heijunka is het egaliseren van soort en hoeveelheid productie over een vaste periode. Het Lean Enterprise Institute gebruikt een overhemdenmaker met een weekvraag van vijf A, drie B en twee keer C en D. Een massaproducent draait A A A A A B B B C C D D. Een lean producent draait een herhalende mix, A A B C D A A B C D A B, zodat leveranciers en medewerkers een gelijkmatige belasting zien in plaats van pieken.
Gestandaardiseerd werk en kaizen
Gestandaardiseerd werk is de huidige beste manier om een taak te doen, op papier. Kaizen is de gewoonte om die standaard elke dag in kleine stappen te verbeteren, door de mensen die het werk doen. Zonder standaard heb je niets om tegen te verbeteren. Zonder kaizen veroudert de standaard ongemerkt.
De Toyota Way: de cultuur onder het systeem
De Toyota Way is de set waarden die TPS laat werken: continu verbeteren en respect voor mensen. Toyota legde die in april 2001 vast als de Toyota Way 2001, met vijf begrippen onder die twee principes: challenge, kaizen, genchi genbutsu (ga naar de bron om de feiten te zien), respect en teamwork, aldus Toyota’s eigen bedrijfsgeschiedenis.
Toenmalig president Fujio Cho zette er bewust “2001” achter, zodat het document zou blijven evolueren. Dat gebeurde. De huidige versie, de Toyota Way 2020, bevat waarden als “observe thoroughly” en “continue the quest for improvement”. Eén detail uit die geschiedenis is het onthouden waard: Toyota schreef ook versies per functie, zoals de Toyota Way in Sales and Marketing (2001) en de Toyota Way in Accounting & Finance (2002). Toyota zag zijn denkwijze dus nooit als iets voor alleen de fabrieksvloer.
Veel mensen kennen de Toyota Way via het boek The Toyota Way (2004) van Jeffrey Liker. Liker beschrijft 14 managementprincipes in vier groepen, de 4 P’s: Philosophy (denken op lange termijn), Process (verspilling weghalen, flow creëren, stoppen om problemen op te lossen), People and Partners (respecteren en ontwikkelen) en Problem Solving (zelf gaan kijken, besluiten bij consensus, reflecteren en verbeteren). Een bruikbare bril, maar het is Likers model, geen officieel document van Toyota.
Toyota Production System en Lean: wat is het verschil?
Het Toyota Production System is Toyota’s eigen, specifieke systeem, gegroeid in één bedrijf over tientallen jaren. Lean is de algemene naam die westerse onderzoekers gaven aan de principes erachter. John Krafcik gebruikte “lean production” in 1988 tijdens zijn onderzoek aan het MIT, en het boek The Machine That Changed the World uit 1990 maakte er een beweging van.
Het verschil zit in de diepgang. De tools zijn dezelfde: kanban, andon, 5S, gestandaardiseerd werk en foutpreventie. Bij Toyota is TPS de manier waarop iedereen elke dag werkt. In veel andere bedrijven wordt Lean een programma naast het dagelijkse werk, met tools maar zonder het denken. Daarom is de cultuur het deel dat je moet overnemen, niet het kanbanbord. Onze hoofdgids over Lean management laat zien hoe de principes buiten de autoindustrie werken.
Wat kan een kantoor overnemen van het Toyota Production System?
Een kantoor kan bijna het hele Toyota Production System overnemen, want de verspilling ziet er anders uit maar gedraagt zich hetzelfde. Wachten op een akkoord is een onderdeel dat niet is aangekomen. Gegevens overtypen van het ene systeem in het andere is onnodig transport. Een rapport dat niemand leest is overproductie. Herstelwerk na een typefout is een defect dat is doorgeschoven.
Toyota is het daarmee eens. Op de Europese site schrijft Toyota onder het kopje TPS in the office dat Jidoka volledig is omarmd in het kantoorwerk, dat het kwaliteit in processen inbouwt met “intelligent automation” in gestroomlijnde workflows, en dat Just-in-Time daar betekent: steeds korter maken hoe lang een taak onderweg is.
| TPS-idee | Aan de lopende band van Toyota | In een kantoor of digitaal bedrijf |
|---|---|---|
| Jidoka | De machine stopt bij een afwijking en roept een mens | Een workflow controleert de invoer, stopt bij iets vreemds en waarschuwt een vaste eigenaar in plaats van foute data door te sturen |
| Andon-koord | Iedereen mag de lijn stoppen | Iedereen meldt een kapotte stap in één vast kanaal, zonder schuldvraag |
| Just-in-Time | Het volgende proces haalt wat het nodig heeft | Werk start op een trigger, zoals een formulier of nieuwe order, niet in een wekelijkse batch |
| Kanban | Een kaart geeft toestemming voor één nieuwe bak | Een bord met een maximum aan werk per kolom |
| Takttijd | Beschikbare tijd gedeeld door vraag | 2.400 werkminuten per week gedeeld door 60 offerteaanvragen geeft een tempo van 40 minuten per aanvraag |
| Heijunka | Mix en volume egaliseren | Facturatie en rapportage over de maand spreiden in plaats van een eindemaandpiek |
| Gestandaardiseerd werk | De vastgelegde beste manier | Een uitgeschreven werkwijze voordat er iets wordt geautomatiseerd |
| Kaizen | Dagelijks kleine verbeteringen | Een maandelijkse review van waar de workflow faalde of wachtte |
Automatiseer nooit een kapot proces
Toyota’s regel voor Jidoka-machines is ook de regel voor automatiseringen: doe het werk eerst met de hand, haal de verspilling weg, maak het herhaalbaar en automatiseer het pas daarna. Automatiseer je een rommelig proces, dan krijg je dezelfde rommel, alleen sneller en op grotere schaal. Daarom brengen we een proces in kaart voordat we iets in n8n bouwen, met een value stream map of een eenvoudig swimlane-schema, en meten we waar de tijd blijft. Elke stap die je op papier schrapt, hoef je nooit te bouwen, te testen of te onderhouden.
Jidoka is de oorspronkelijke human in the loop
Jidoka en AI met een mens in de lus zijn hetzelfde idee, met meer dan een eeuw ertussen. De machine doet het routinewerk, ziet wat ze niet aankan en stopt. Een mens beslist en verbetert het proces. Goede AI-automatisering bouw je op dezelfde manier:
- Regelgebaseerde stappen blijven deterministisch, met validatie, verplichte velden en controles die een run stoppen bij foute invoer. Dat is poka-yoke, Toyota’s foutpreventie, in software.
- Een AI-stap krijgt één duidelijke taak en levert gestructureerde velden op, plus een betrouwbaarheidsscore. Is die laag, dan gaat het naar een mens.
- Alles wat het bedrijf verlaat of een kernsysteem wijzigt, wacht op menselijke goedkeuring. In n8n is dat een send-and-wait-goedkeuring in Slack of e-mail, of human review op een specifieke tool van een agent.
- Elke fout start een error workflow, de digitale andon, die een vaste eigenaar vertelt wat er stopte en waarom.
- Nieuwe workflows gaan gefaseerd live: eerst in schaduwmodus, dan met goedkeuring in één klik, en pas daarna volledig automatisch voor de gevallen die betrouwbaar bleken.
Hoe dit zakelijk uitpakt, lees je in onze artikelen over workflow automatisering en AI-automatisering.
Waar begin je? Toyota’s volgorde, toegepast op jouw processen
Begin waar Toyota begon: met één proces dat met de hand stabiel loopt voordat er een machine aan te pas komt. De volgorde hieronder volgt het TPS-huis van fundament naar dak.
- Kies één proces dat vaak voorkomt en iedereen ergert, zoals offerteaanvragen, onboarding of facturatie.
- Ga kijken (genchi genbutsu). Zit naast de persoon die het werk doet en breng elke stap, elk wachtmoment en elke overdracht in kaart.
- Haal de verspilling weg: dubbele invoer, goedkeuringen die niemand nodig heeft, rapporten die niemand opent.
- Leg de standaard vast, inclusief uitzonderingen, want daar breken automatiseringen.
- Automatiseer wat overblijft met Jidoka ingebouwd: controles, stops, meldingen en een mens waar oordeel nodig is. Wij bouwen dat in n8n, met Claude voor de stappen die oordeel vragen en Notion als gedeelde bron van waarheid.
- Meet doorlooptijd en foutpercentage en verbeter elke maand. Dat is kaizen.
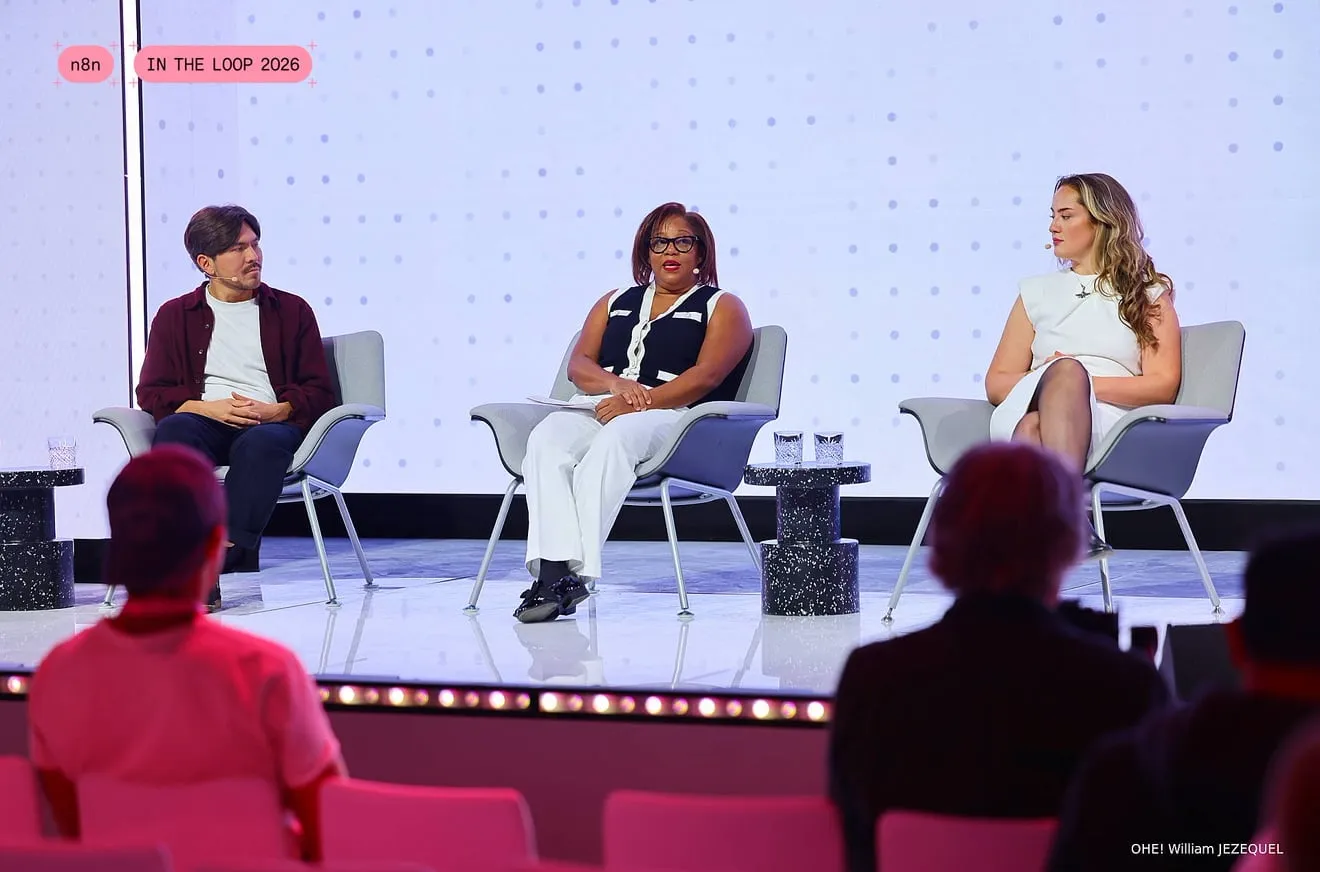
Marrallisa Kreijkes, oprichter van Viralistic in Amsterdam, leert precies deze volgorde. Ze is officieel n8n Ambassador, gaf voor DataCamp de webinar How to turn a business process into an agentic workflow, trainde Volkswagen Pon Financial Services in gevonden worden door AI, gaf een gastcollege bij Anthropic, het bedrijf achter Claude, en sprak in oktober 2026 op het hoofdpodium van In The Loop, de conferentie van n8n in Berlijn. Aan de Universiteit Maastricht gaf ze een n8n-workshop met de studieverenigingen MAIN en TCM. Teams bij DataCamp, Volkswagen, n8n en Anthropic leerden van haar. Werk je met Viralistic, dan werk je met de persoon die zij binnenhaalden om les te geven. Meer over haar talks en trainingen.
Viralistic is geen Lean-adviesbureau en geeft geen belts uit. We passen Toyota’s denken toe op de plek waar de meeste bedrijven nu tijd verliezen: digitaal werk tussen systemen. Het Toyota Production System geeft de volgorde, eerst verspilling weg en dan automatiseren, en ons werk als automation specialist volgt die volgorde. Bekijk hoe we automatisering aanpakken of begin bij de bredere gids over Lean management.
Veelgestelde vragen
Wat zijn de twee pijlers van het Toyota Production System?
De twee pijlers zijn Jidoka en Just-in-Time. Jidoka betekent direct stoppen zodra er iets afwijkt, zodat fouten nooit naar de volgende stap gaan. Just-in-Time betekent alleen maken wat nodig is, wanneer het nodig is en in de juiste hoeveelheid. Samen laten ze Toyota volgens eigen zeggen snel, goedkoop en in hoge kwaliteit bouwen.
Wie heeft het Toyota Production System bedacht?
Niet één persoon. Sakichi Toyoda legde in 1896 de basis voor Jidoka met zijn weefgetouw dat zelf stopte. Zijn zoon Kiichiro Toyoda ontwikkelde Just-in-Time in de jaren 30. Taiichi Ohno maakte er met steun van Eiji Toyoda in de jaren 50 en 60 een werkend systeem van in de fabrieken van Toyota.
Wanneer is het Toyota Production System ontstaan?
TPS groeide geleidelijk tussen eind jaren 40 en de jaren 70. De ideeën zijn ouder: Jidoka gaat terug op het weefgetouw van Sakichi Toyoda uit 1896 en Just-in-Time op Kiichiro Toyoda in de jaren 30. Taiichi Ohno bouwde het systeem in de jaren 50 en 60 op en bracht het daarna naar de leveranciers.
Wat zijn de 14 principes van de Toyota Way?
De 14 principes komen uit het boek The Toyota Way (2004) van Jeffrey Liker, niet van Toyota zelf. Ze omvatten onder meer denken op lange termijn, continue flow, pull, een gelijkmatige werklast, stoppen om problemen op te lossen, gestandaardiseerd werk, visueel management, betrouwbare technologie, leiders ontwikkelen, partners respecteren, zelf gaan kijken en reflecteren met kaizen.
Wat zijn de 4 P’s van de Toyota Way?
De 4 P’s zijn de indeling die Jeffrey Liker gebruikt voor de 14 principes: Philosophy, Process, People and Partners en Problem Solving. Philosophy staat voor denken op lange termijn. Process gaat over flow, pull en stoppen bij problemen. People and Partners draait om respect en ontwikkeling. Problem Solving betekent zelf gaan kijken en continu verbeteren.
Gebruikt Toyota nog steeds kaizen?
Ja. Toyota schrijft op zijn bedrijfssite dat alle medewerkers dagelijks kaizen toepassen en dat het hele bedrijf TPS dag en nacht blijft verbeteren. Kaizen is ook een van de vijf begrippen van de Toyota Way 2001, en de Toyota Way 2020 noemt “continue the quest for improvement” als kernwaarde. Het is dus nog steeds dagelijkse praktijk.
Wat betekent jidoka?
Jidoka betekent automatisering met een menselijke touch, ook wel autonomation genoemd. Een machine of medewerker ziet een afwijking en stopt het werk, zodat er geen fout wordt doorgegeven en de oorzaak wordt opgelost. Mensen hoeven daardoor niet de hele dag naar machines te kijken, want de machine meldt zelf wanneer ze hulp nodig heeft.
Wat is het verschil tussen TPS en Lean?
TPS is Toyota’s eigen productiesysteem, in tientallen jaren binnen één bedrijf ontwikkeld. Lean is de bredere naam die MIT-onderzoekers rond 1988 tot 1990 aan de principes gaven, zodat andere sectoren ze konden toepassen. De tools zijn vrijwel gelijk. Het verschil zit in de diepgang: bij Toyota is het dagelijkse cultuur, elders vaak een los programma.
Werkt het Toyota Production System ook buiten de fabriek?
Ja. Verspilling weghalen, kwaliteit inbouwen en continu verbeteren werkt bij elk herhaalbaar werk, ook op kantoor, in de zorg en in software. Toyota past TPS toe op zijn eigen kantoorwerk en schreef Toyota Way-boekjes voor sales en voor finance. In digitaal werk wordt Jidoka validatie, meldingen en menselijke goedkeuring in geautomatiseerde workflows.
Geschreven door
Oprichter van Viralistic en officieel n8n Ambassador
Marrallisa leidt vanuit Amsterdam strategie, design, vindbaarheid en automatisering voor premium merken. Ze trainde teams bij Volkswagen en spreekt op events van n8n en Anthropic. Wil je jouw situatie doorspreken? Plan direct een gesprek met haar.